广州皮具定制厂家分享:箱包皮具生产工艺流程与品质控制要点
日期:2026-09-18
标签:皮具制造,皮具贸易,箱包,广州制造
一只做工精良的箱包,从皮料入库到成品出仓,中间要经过数十道工序的反复打磨。在广州狮岭这个全球皮具制造的核心产业带,一套成熟的工艺流程和品控体系,往往决定了一批订单能否按时按质交付。广州市鹏高皮具有限公司扎根广州制造多年,结合自身在皮具制造与皮具贸易中的实操经验,梳理出这份工艺流程与品质控制要点,供行业同仁参考。
从皮料到裁片:前段工序决定成品上限
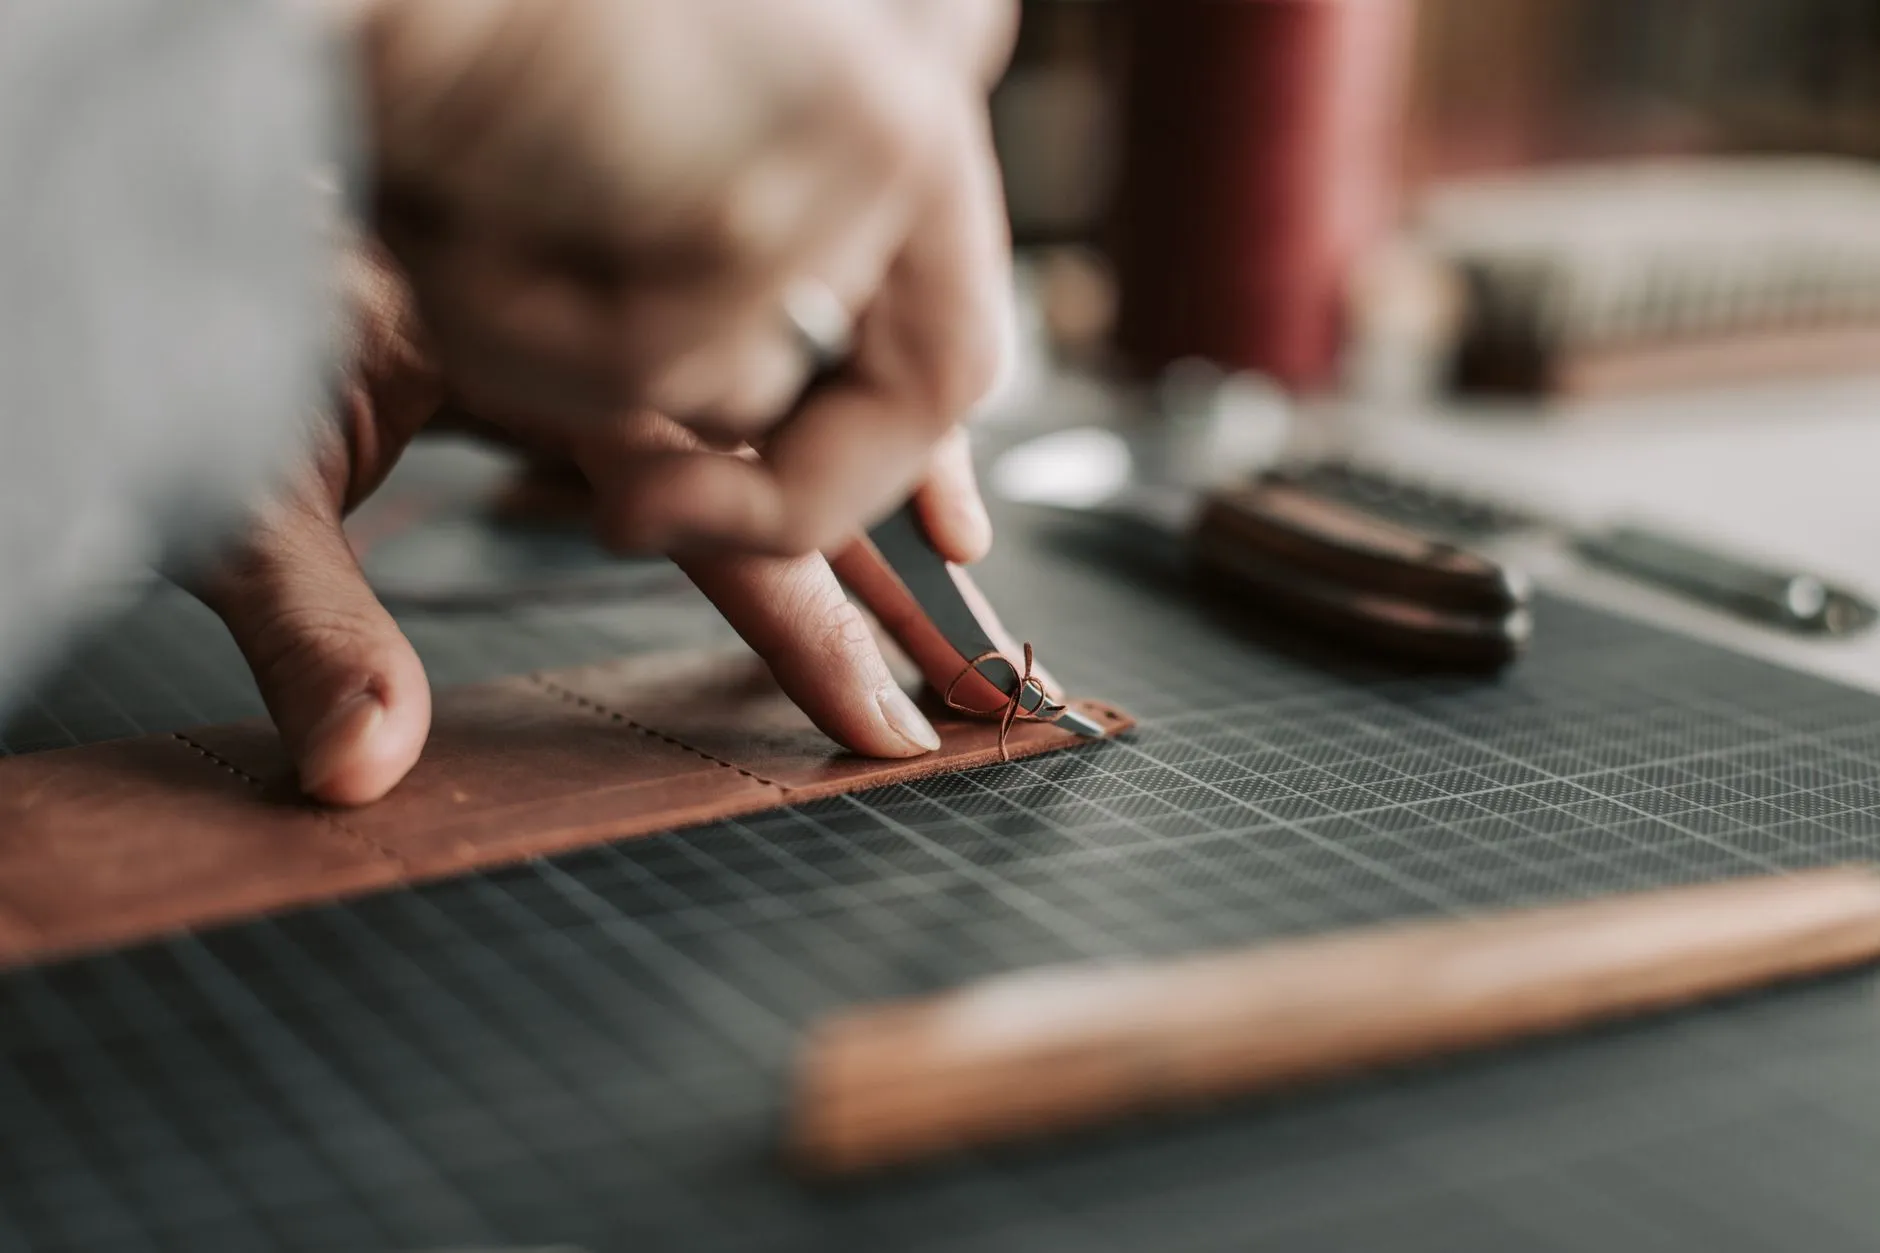
皮具制造的第一道关口是选料与裁断。真皮部位差异极大——背脊纤维紧密、腹部松弛延展性强,同一张皮不同区域的利用率可能相差20%以上。经验丰富的裁断师傅会根据纸格走向避开血筋、疤痕和松弛区,同时兼顾纹理方向的一致性。铲皮(削皮)环节则直接影响到后续折边和缝合的平整度,通常要求边缘铲薄至0.6–0.8mm,过渡区呈斜坡状而非台阶状,否则成品边缘会出现明显的“膨胀感”。
缝合与成型:精度控制的三个关键点
进入针车阶段,品质差异开始被放大。以下三个控制点值得重点关注:
- 针距与边距一致性:常规箱包针距控制在每英寸8–10针,边距根据结构不同在1.2–2.0mm之间浮动。针距忽密忽疏不仅影响美观,更会导致受力不均而断线。
- 胶水与折边工艺:折边前需涂刷专用皮具胶,待挥发至半干状态再折压,粘合强度比即涂即折提升约40%。
- 受力点加固:提手根部、肩带连接处、拉链两端必须打枣或铆钉加固,这些位置承受的拉力往往是包体自重的数十倍。
成型阶段还包括翻包、定型、修边和油边。油边需分2–3次薄涂,每次干燥后打磨再涂下一层,一次性厚涂会导致开裂和溢边——这是许多新厂容易踩的坑。
品质控制:从抽检到全检的数据逻辑
品控不是最后一道“挑毛病”的工序,而应贯穿全流程。广州制造的优势之一,就是形成了分层检验的成熟机制。以一批500只的箱包订单为例,通常采用如下检验策略:
- 裁片阶段:按10%抽检尺寸误差,允许±1.5mm以内;
- 针车半成品:全检线迹和受力点,重点排查跳线、断线;
- 成品入库:按AQL 2.5标准抽检,外观缺陷零容忍,功能性问题(拉链顺滑度、五金开合)逐只测试。
数据显示,在裁断和针车环节各增加一道中间检验,成品返工率可从行业平均的8%–12%降至3%以下。这意味着皮具贸易商在接单时,选择一家品控前置的广州皮具定制厂家,远比在后端压价更能保障交期与口碑。
箱包皮具的竞争力,最终落在每一道工序的细节执行上。从皮料排版到油边收尾,从针距参数到检验标准,广州制造之所以在全球皮具贸易中占据重要位置,靠的不是单一环节的优势,而是整套流程的系统化沉淀。鹏高皮具也将继续在这条链条上打磨工艺,为客户提供稳定可靠的皮具制造与定制服务。