广州皮具定制生产流程解析:从选材到成品箱包的质量控制要点
一个箱包从皮料到成品,中间要经过数十道工序,每一道都可能决定最终交付的品质。在广州白云区,聚集着大量皮具制造与皮具贸易企业,竞争激烈程度决定了这里的工厂必须在流程管控上做到精细。广州市鹏高皮具有限公司扎根这一产业带多年,以下从实际生产视角,拆解定制箱包的质量控制逻辑。
选材:物理性能与成本之间的平衡
皮具制造的第一道关卡是选材。以牛皮为例,同一张皮不同部位的纤维密度差异明显——背脊部位纤维紧密、抗拉伸强度高,适合做受力部件如提手、肩带连接处;腹部纤维疏松,一般用于内衬或装饰拼接。工厂在开料前会对外观、厚度公差、色差进行抽检,厚度公差通常控制在±0.2mm以内。
除了真皮,PU、超纤、PVC等材料在定制箱包中同样常见。不同材质的剥离强度、耐折牢度(常温耐折测试一般要求达到10万次以上不断裂)直接关系到成品寿命。有经验的采购会要求供应商提供每批次的物性检测报告,而不是仅凭手感判断。
开料与裁断:利用率与精度的双重考验
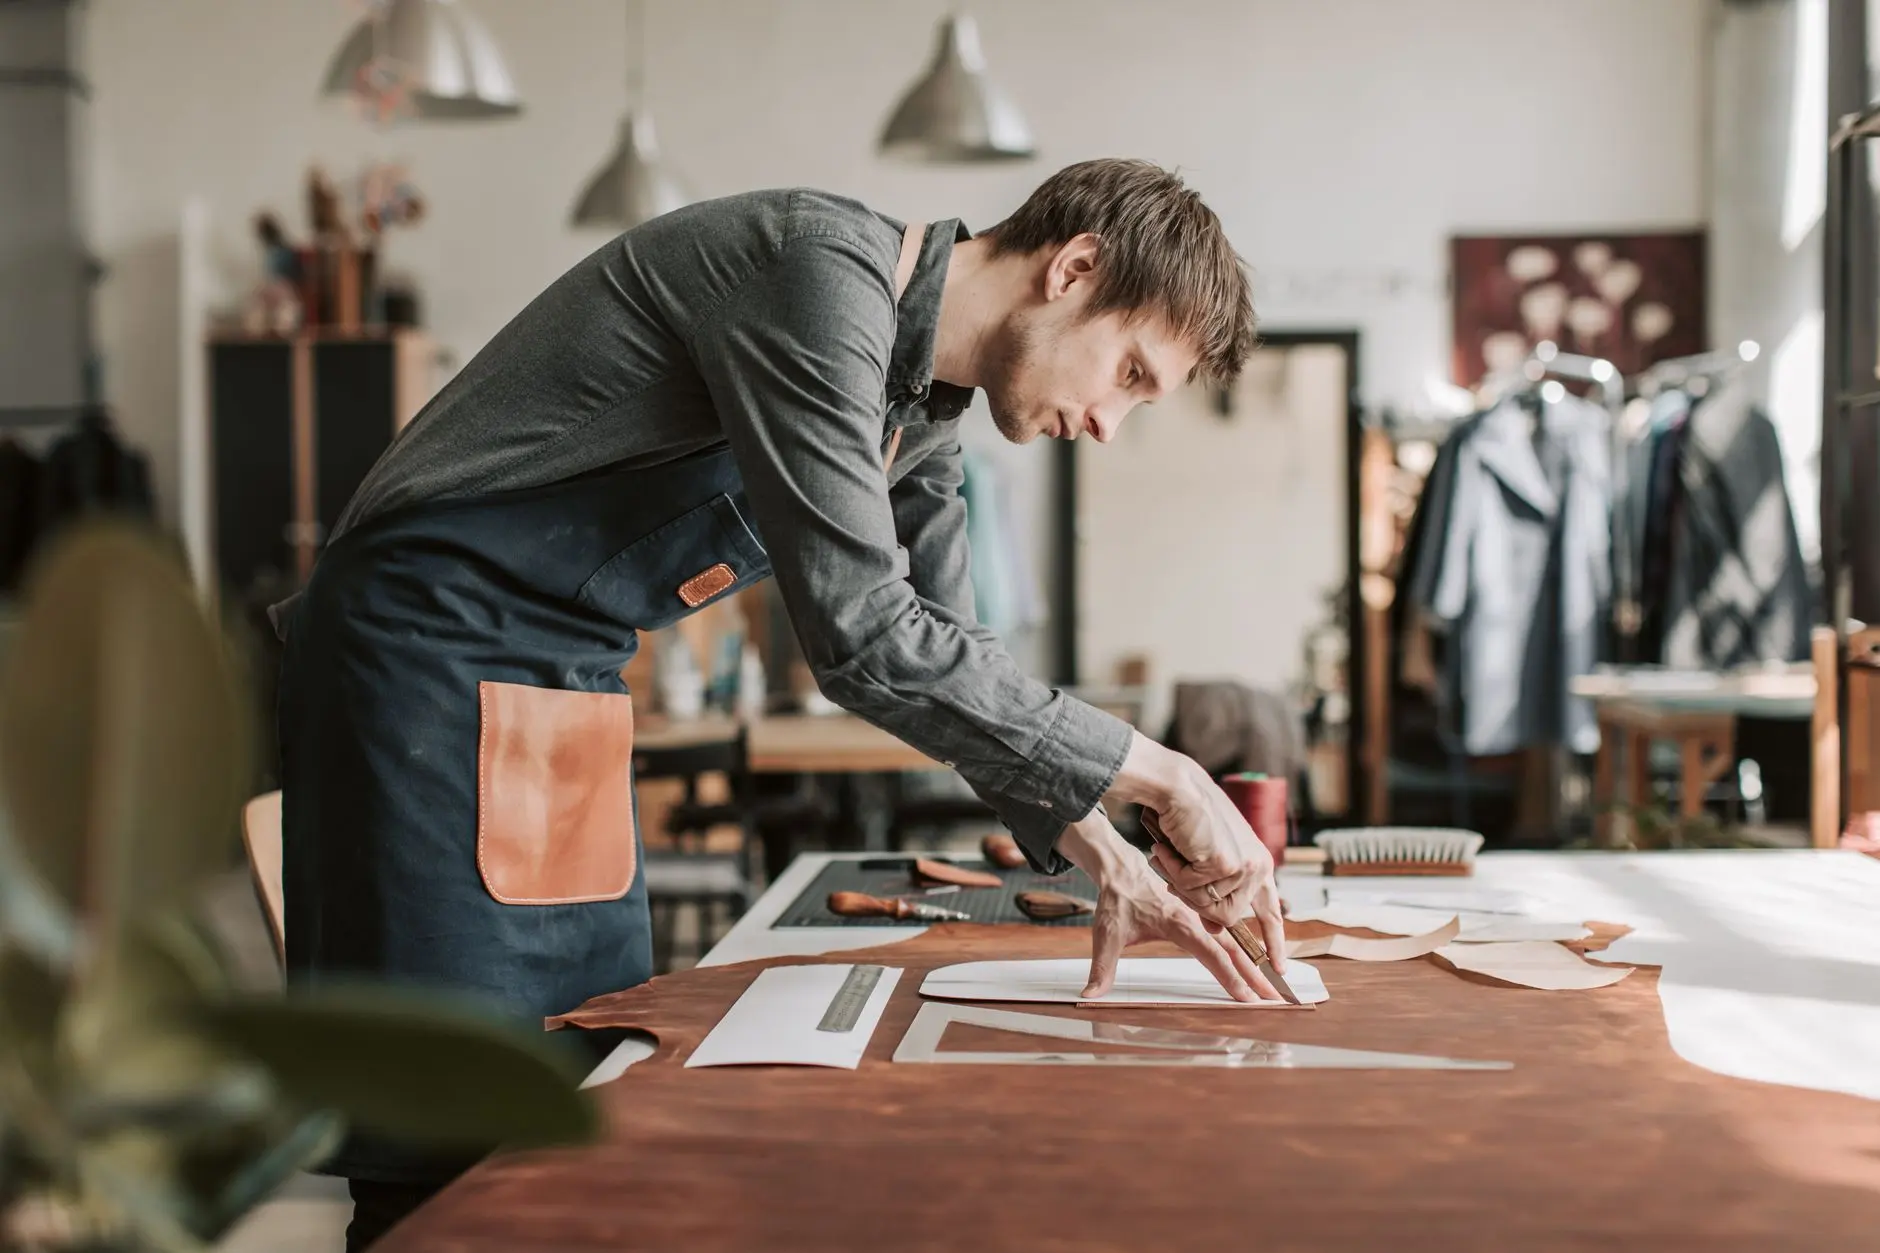
开料环节的核心指标是材料利用率。真皮开料利用率通常在75%-85%之间,好的排版方案能提升3-5个百分点。刀模精度、裁断压力、叠层数量都会影响裁片尺寸一致性。裁片边缘出现毛刺或尺寸偏差超过1mm,后续车缝就会出现对位不准的问题。
车缝与成型:工艺参数决定结构强度
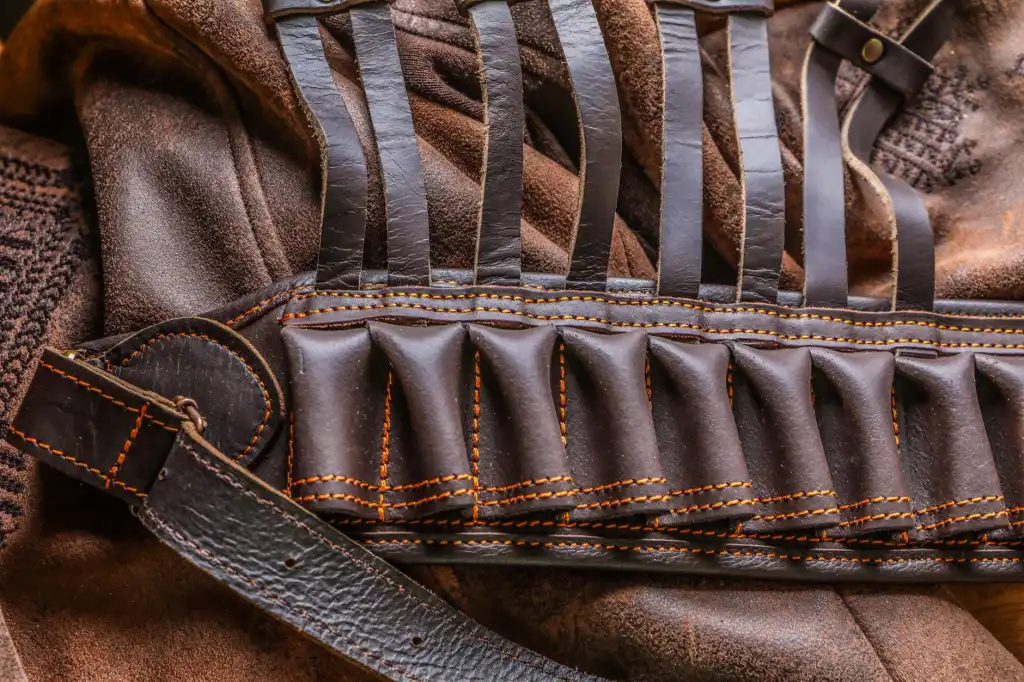
车缝是箱包结构成型的核心工序。针距密度、缝线张力、边距宽度是三个关键参数。以常见的尼龙线为例,针距一般控制在每英寸7-9针,张力过大会导致皮面起皱,过小则缝线浮起、耐磨性下降。受力部位如提手根部,通常需要打回针或采用交叉缝加固。
- 针距与线迹:装饰缝可适当放大针距,结构缝必须加密
- 边油处理:皮边打磨后涂边油,需2-3遍,每遍干燥后再涂下一遍
- 五金装配:铆钉、扣具的安装扭矩需匹配材料厚度,避免开裂
成型阶段还涉及定型、烘干、压烫等工序。温度和时间控制不当,会导致皮面变色或胶水失效。广州制造的优势之一就在于供应链配套完整,胶水、五金、织带等辅料可以在短时间内完成调配和补货。
成品检验与常见问题
成品检验通常包括外观检查、尺寸测量、功能测试和包装检查。常见问题集中在以下几个方面:
- 色差:不同批次皮料或不同部位拼接时容易出现,需在光源箱下比对
- 线头与浮线:多由张力不稳或换线后未调机造成
- 五金松动:铆钉高度与皮料厚度不匹配,或安装压力不足
- 拉链不顺:多因布带缝制时拉伸变形或链齿有毛刺
针对这些问题,建立首件确认制度和巡检记录比事后返工更有效。每批次首件由组长、质检、业务三方确认后封样,后续生产以此为标准。
定制订单的品控节奏
定制箱包与标准品最大的区别在于变数多——材料可能指定、尺寸可能微调、五金可能客供。这意味着品控节点要前移,在打样阶段就把关键指标锁定。皮具贸易商在对接工厂时,如果能提供明确的物性标准和验收细则,沟通成本会大幅降低。
从选材到成品,广州皮具定制生产的质量控制本质上是一套可追溯的参数体系。材料有检测报告,工序有巡检记录,成品有封样比对,每个环节都留下数据痕迹,交付品质才不是碰运气。