广州皮具定制厂家如何把控品质箱包生产工艺与选材标准
日期:2026-10-16
标签:皮具制造,皮具贸易,箱包,广州制造
广州作为全国皮具产业链最密集的城市之一,每年从白云、花都等产业带输出的箱包产品占据全国中高端皮具出口的相当份额。但"广州制造"这四个字背后,真正拉开工厂差距的,往往不是设备新旧,而是对工艺细节和选材逻辑的理解深度。
选材:从皮料到辅料的分级逻辑
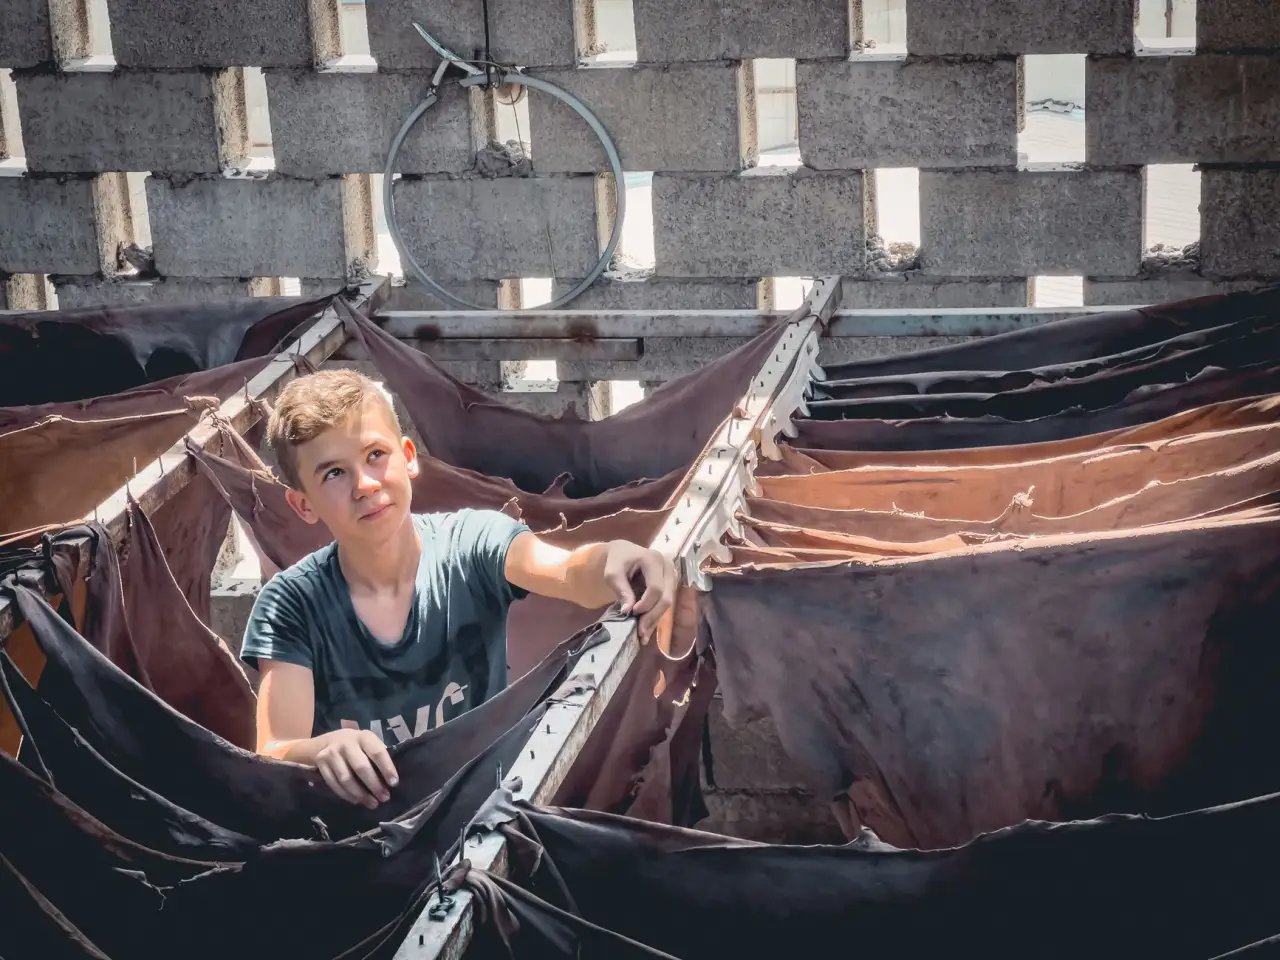
很多采购方在询价时只看"头层牛皮"四个字,却忽略了同一张皮不同部位的物理性能差异。背脊部位的纤维密度高、延展性小,适合做受力结构件;腹肷部位柔软但易变形,通常用于包盖或装饰面。负责任的做法是在裁切前做皮料分部位标注,而不是整张皮统一开料。
辅料同样关键。拉链的选用直接决定箱包的使用寿命——YKK、SBS和普通杂牌拉链的成本差距可达3-5倍,但在成品外观上几乎看不出区别。五金件的电镀层厚度建议不低于0.3μm,否则盐雾测试48小时就会出现氧化斑点。
工艺把控的三个核心节点
皮具制造过程中,品质失控往往集中在以下环节:
- 削皮工序:削皮厚度误差超过0.2mm,缝合后就会出现边缘不平整或断裂风险。广州多数中型工厂使用电脑削皮机,但仍需每批次抽检。
- 胶粘与折边:折边宽度不一致是成品率下降的主因之一。建议在折边工位配备定位模板,而非依赖工人手感。
- 缝合密度:受力部位针距控制在3.0-3.5mm,装饰部位可放宽至4.0mm。针距过大直接影响抗撕裂强度。
这三项指标如果能在产前确认样阶段就锁定参数,量产阶段的品质波动会显著收窄。
皮具贸易中的品控协同
做皮具贸易的买家经常面临一个矛盾:工厂说"按样品做的",但到手的大货总差那么一点。问题通常出在确认样与大货之间的标准传递。建议在订单确认时附带一份量化验收清单,把色差范围(如ΔE≤1.5)、五金色号、缝线规格等写成可测量的条款,而非"与样品一致"这种模糊表述。
Guangzhou-based 的皮具制造企业在承接外贸订单时,越来越多地引入AQL 2.5抽检标准,这对买卖双方都是更高效的沟通基础。
箱包行业的趋势正在向小批量、多款式方向走。这对工厂的柔性生产能力提出更高要求,也意味着选材和工艺标准需要模块化管理——把常用皮料、五金、缝线建立标准化档案,新款开发时直接调用,既缩短打样周期,也降低品质波动风险。广州制造的优势从来不是单一环节的低成本,而是整条产业链的响应速度和工艺沉淀。