广州皮具制造工艺升级观察:从材料选型到成品品控的关键环节解析
广州作为全国皮具产业链最完整的制造基地之一,近年来在材料科学、加工设备与品控体系上的迭代速度明显加快。对于从事皮具制造与皮具贸易的企业而言,工艺升级不再是单纯更换设备,而是从原料端到成品端建立可追溯、可量化的标准体系。本文结合广州本地工厂的实践,拆解几个常被忽视却直接决定成品率的关键环节。
一、材料选型:物性参数比"手感"更可靠
很多采购方习惯用触摸判断皮革等级,但规模化生产必须依赖物性数据。以头层牛皮为例,厚度公差应控制在±0.2mm以内,抗张强度需达到15N/mm²以上,撕裂力不低于20N。广州不少中型工厂已引入拉力测试仪与厚度激光扫描,对每批入库皮料抽检并建档。涂饰层附着力同样关键——用百格刀做剥离测试,脱落面积超过5%即判定不合格,这类皮料在后续车缝与定型中极易出现起泡、脱层。
二、裁断与车缝:公差控制决定箱包寿命
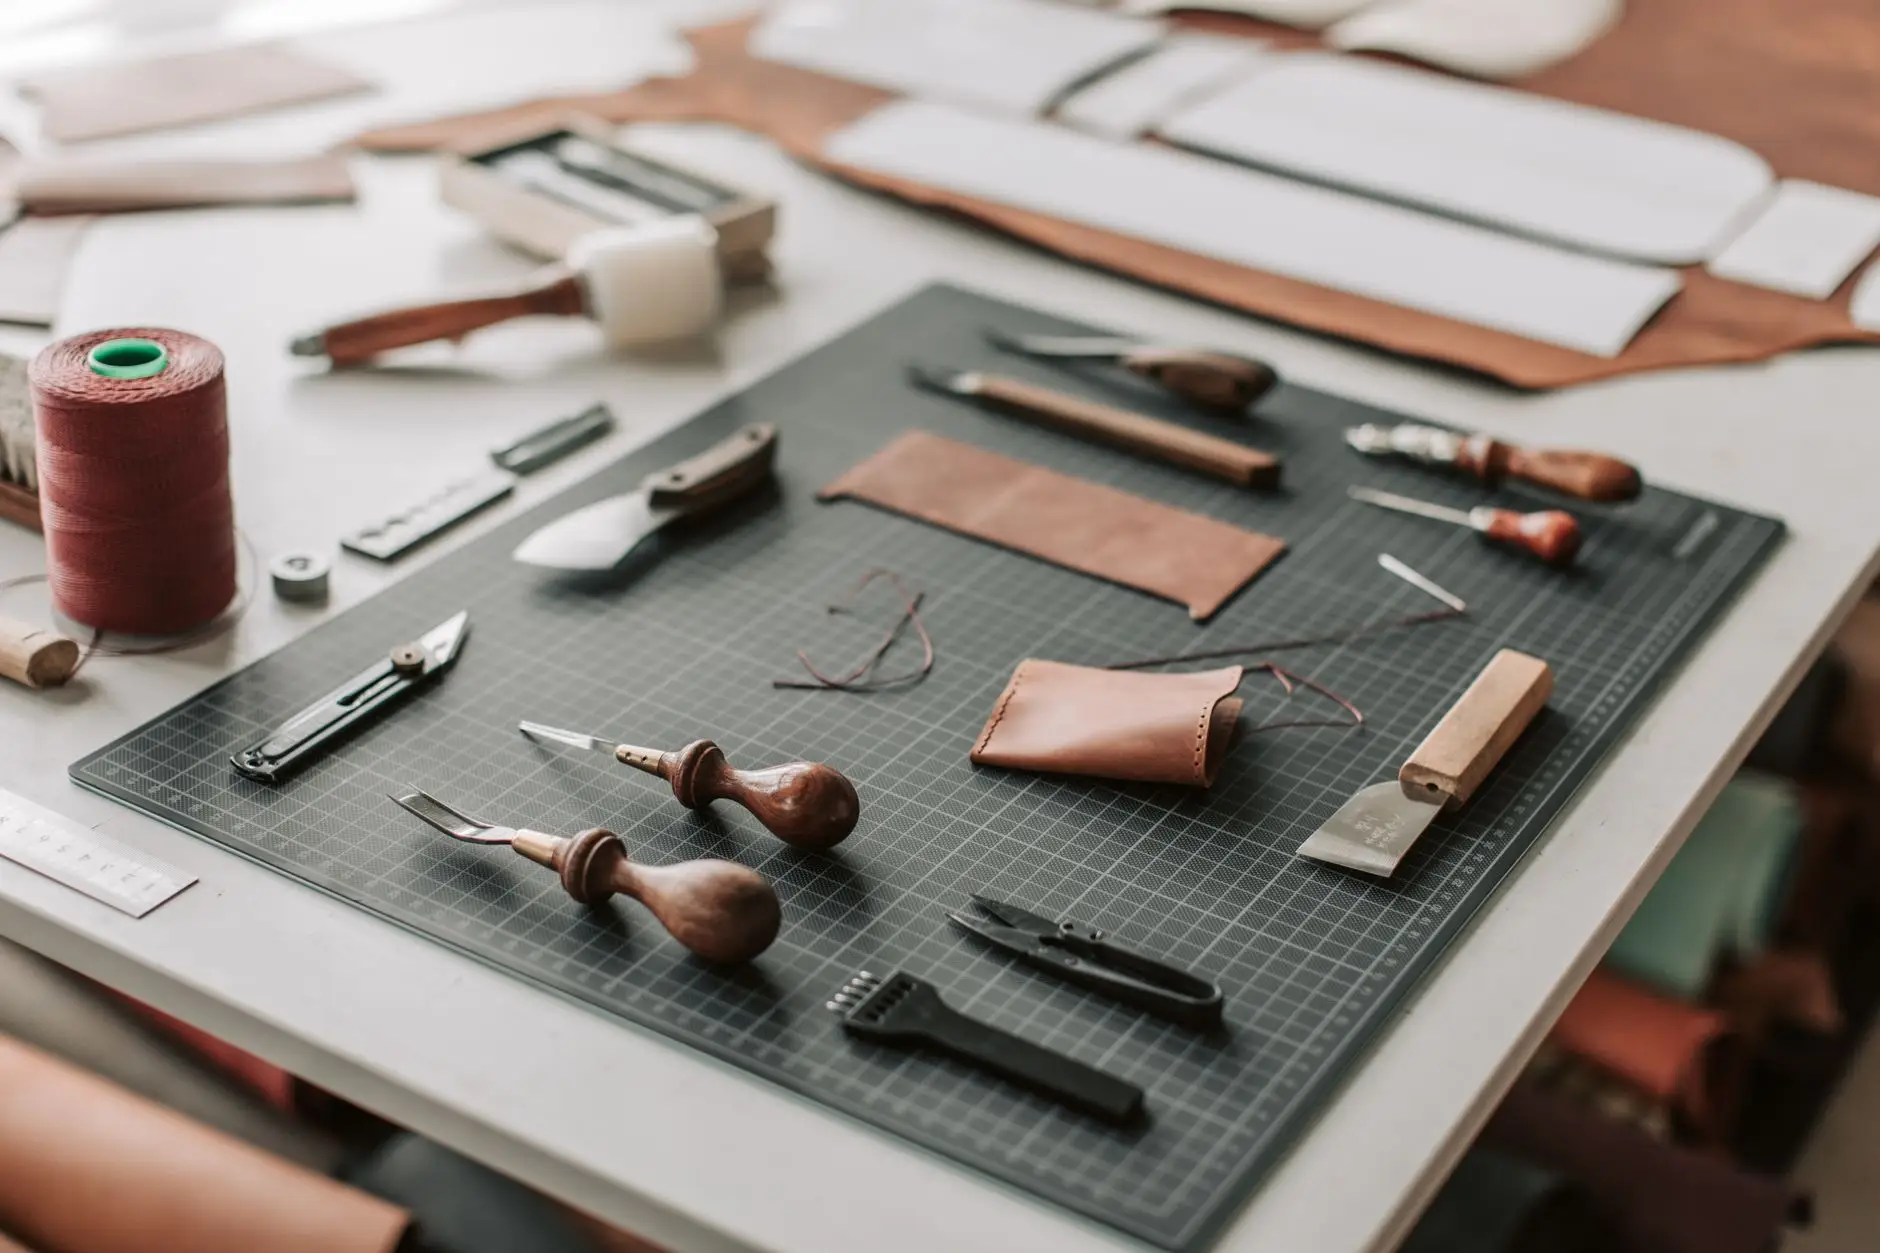
裁断环节的误差会被后续工序放大。以一款通勤箱包为例,主料裁片若出现1mm以上的尺寸偏差,车缝时上下层错位会导致边缘露白,返工率可上升8%—12%。实操中建议采用数控裁断机配合排版软件,将皮料利用率稳定在85%左右,同时对刀模定期校验,避免因刀刃磨损造成裁片边缘毛糙。车缝阶段则需关注针距密度与线迹张力:针距通常设定为每英寸8—10针,张力过大会切断皮革纤维,过小则线迹松散。广州部分工厂在平车加装电子张力监控,将断线率从3.2%压到1.1%以下。
品控节点的数据化对比
下表为广州某代工厂升级前后三个关键指标的变化,可作为皮具制造企业自查参考:
- 裁片尺寸合格率:升级前92.5% → 升级后98.7%
- 车缝返工率:升级前11.3% → 升级后4.6%
- 成品出货抽检不良率:升级前2.8% → 升级后0.9%
这些数字背后并非单纯设备投入,而是把检验动作前移到每道工序的交接点,形成"自检+互检+专检"的三级拦截。
三、成品品控:环境模拟与追溯闭环
成品检测常被简化为外观检查,但广州制造的出口订单对耐候性要求越来越细。建议至少增加两项测试:一是恒温恒湿箱模拟40℃、90%RH环境放置48小时,观察五金件氧化与皮面霉变;二是振荡试验模拟运输颠簸,检查肩带连接处与拉链头的牢固度。同时建立批次追溯码,将皮料供应商、裁断机台、车缝班组与检验员信息绑定,一旦客诉可48小时内定位问题环节。对于兼顾皮具贸易的企业,这套追溯数据还能作为向海外客户展示品控能力的直接证据。
工艺升级的难点从来不在单点技术,而在于把材料参数、设备精度与人员操作串成一条稳定的控制链。广州皮具产业带的优势,恰恰在于配套齐全、反馈速度快——上午发现的问题,下午就能找到材料商或设备服务商到场调试。把这种区位优势转化为标准化的品控流程,才是制造端真正拉开差距的地方。