广州皮具生产厂家解析:从选材到成型的箱包制造工艺流程
一只箱包从皮料仓库到消费者手中,背后是数十道工序的精密配合。广州作为全国皮具产业链最完整的地区之一,聚集了大量从代工到自主品牌的制造企业。广州市鹏高皮具有限公司深耕这一领域多年,本文从工厂视角拆解箱包制造的核心流程,为采购商和行业从业者提供一份可落地的工艺参考。
选材:皮具制造的第一道分水岭
皮具制造中,选材直接决定成品的耐用度与溢价空间。以真皮箱包为例,头层牛皮按鞣制方式分为铬鞣和植鞣两大类:铬鞣皮柔软、色彩丰富,适合通勤包袋;植鞣皮随使用时间氧化变色,多见于高端复古款。二层皮则需覆PU膜或PU涂层来弥补纤维密度不足。除了皮料,里布、拉链、五金件的选择同样关键——YKK拉链与普通拉链的成本差可达3-5倍,但在开合寿命上差距更为悬殊。
广州制造的优势在于供应链半径短。从花都狮岭的皮革市场到白云区的五金配件城,一家工厂可以在半天内完成全套原材料的比价与采购,这是内地很多产区不具备的条件。
从裁断到成型:关键工序拆解
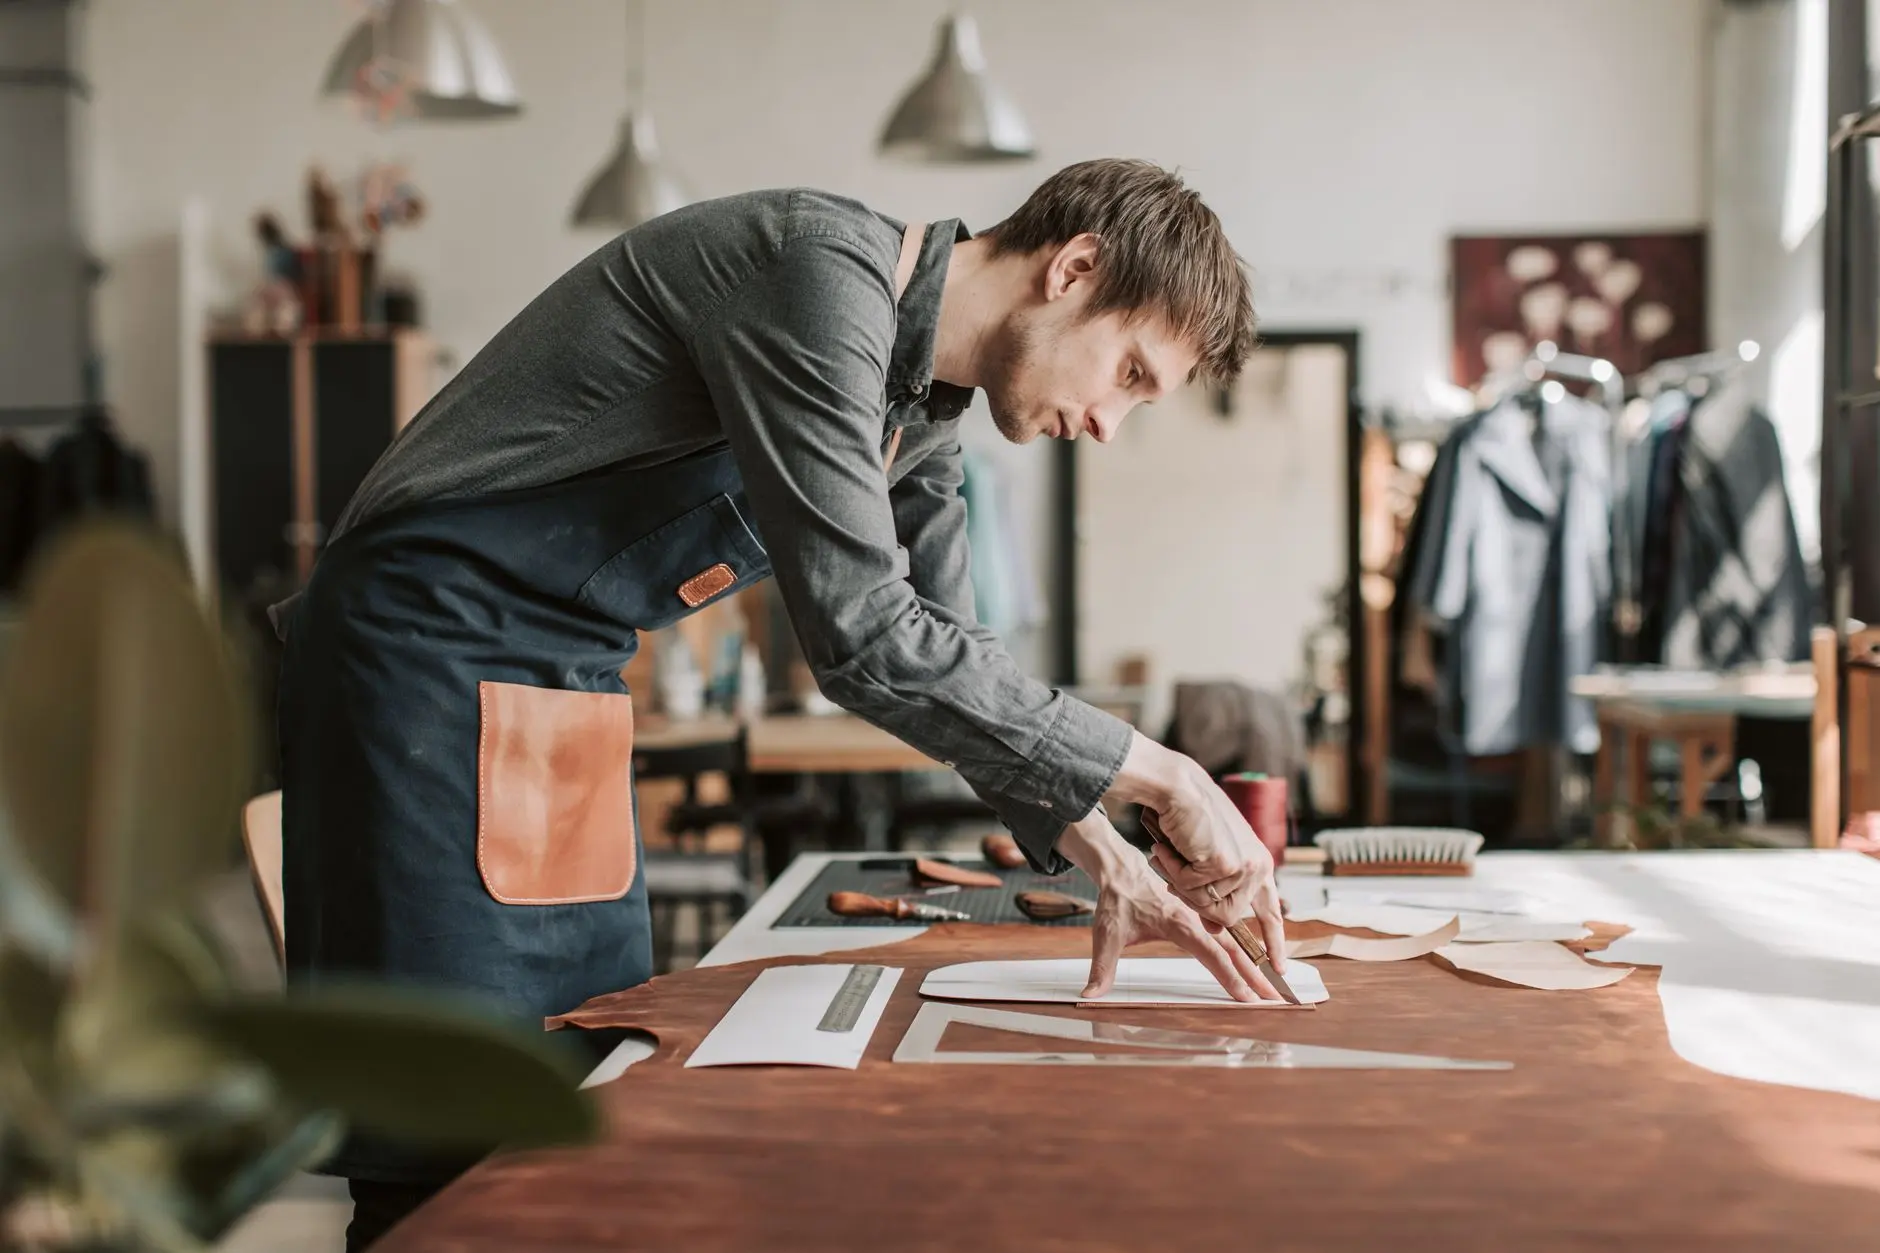
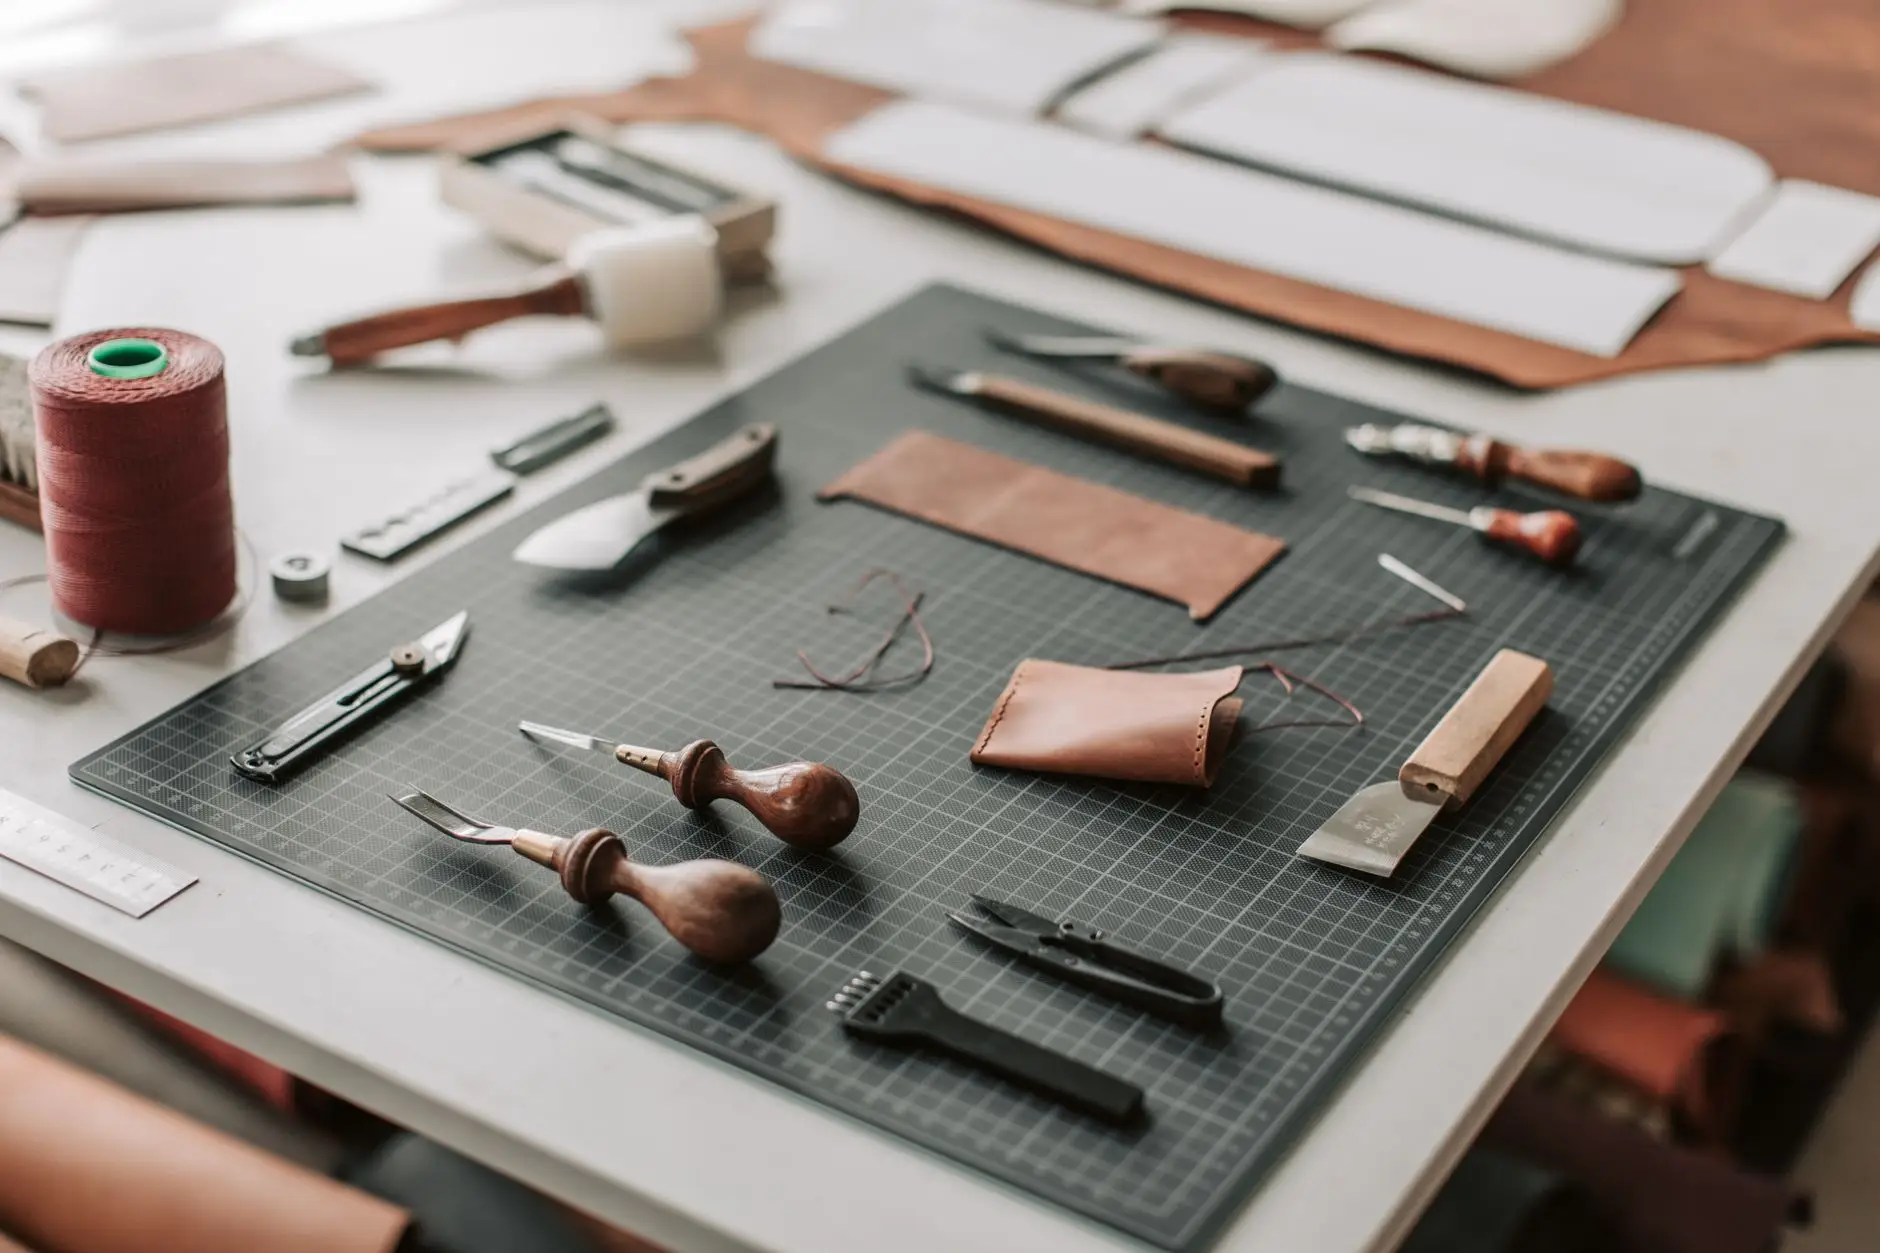
裁断是控制成本的第一关。真皮裁断需要避开血筋、疤痕和生长纹,利用率通常在75%-85%之间,而PU合成革的利用率可超过95%。经验丰富的裁断师傅会先排大件、再填小件,将边角料用于卡位、内贴等隐蔽部位。刀模的精度直接影响边缘整齐度,激光刀模比传统钢刀模贵约40%,但裁片一致性更好。
接下来是削皮与边缘处理。削皮机将皮料边缘削薄至0.8-1.2mm,便于折边后不显臃肿。油边工序需涂3-5遍边油,每遍干燥后再涂下一遍,整套流程耗时约2-4小时。这一步偷工减料,成品边缘容易开裂起皮。
- 台面工序:折边、贴补强、打五金孔位,决定包体是否挺括
- 车缝工序:明线针距通常为3.5-4.0mm,受力部位需回针加固
- 成型工序:翻包、定型、装拉链,是箱包从平面到立体的转折点
品控数据与行业趋势
一套完整的品控体系应覆盖来料检验、过程巡检和成品全检。以车缝为例,行业普遍接受的针距误差为±0.3mm,而高端线要求控制在±0.1mm以内。在拉力测试中,合格的手提带需承受≥30kg的静态拉力持续10分钟不脱线。
近年皮具贸易出现两个明显变化:一是小单快反成为常态,起订量从500件降至100件甚至50件;二是环保要求趋严,REACH法规对偶氮染料和六价铬的限制推动工厂转向水性边油和无铬鞣制剂。广州不少皮具生产厂家已在打样阶段就介入环保合规审核,避免批量出货后遭遇退运。
对采购方而言,理解这些工艺节点意味着能更准确地评估报价合理性——一只结构简单的托特包,工序约30-40道;一只带内隔层、拉链袋和五金锁扣的通勤背包,工序可超过80道。工序数量、材料等级和品控标准,共同构成了箱包出厂价的底层逻辑。广州市鹏高皮具有限公司持续在皮具制造与皮具贸易两端积累经验,为不同需求的客户提供从打样到量产的全流程支持。