广州皮具定制厂家分享:皮具制品从选材到成型的生产工艺解析
日期:2026-10-06
标签:皮具制造,皮具贸易,箱包,广州制造
在皮具行业摸爬滚打十几年,经常有客户拿着设计图问我们:同样的款式,为什么不同厂家报出来的价格能差两三倍?答案往往藏在生产工艺的细节里。作为扎根广州的皮具制造企业,鹏高皮具今天就带您走进车间,拆解一只皮具箱包从皮料入库到成品出库的完整技术链条。
一、选材:皮料等级直接决定成品寿命
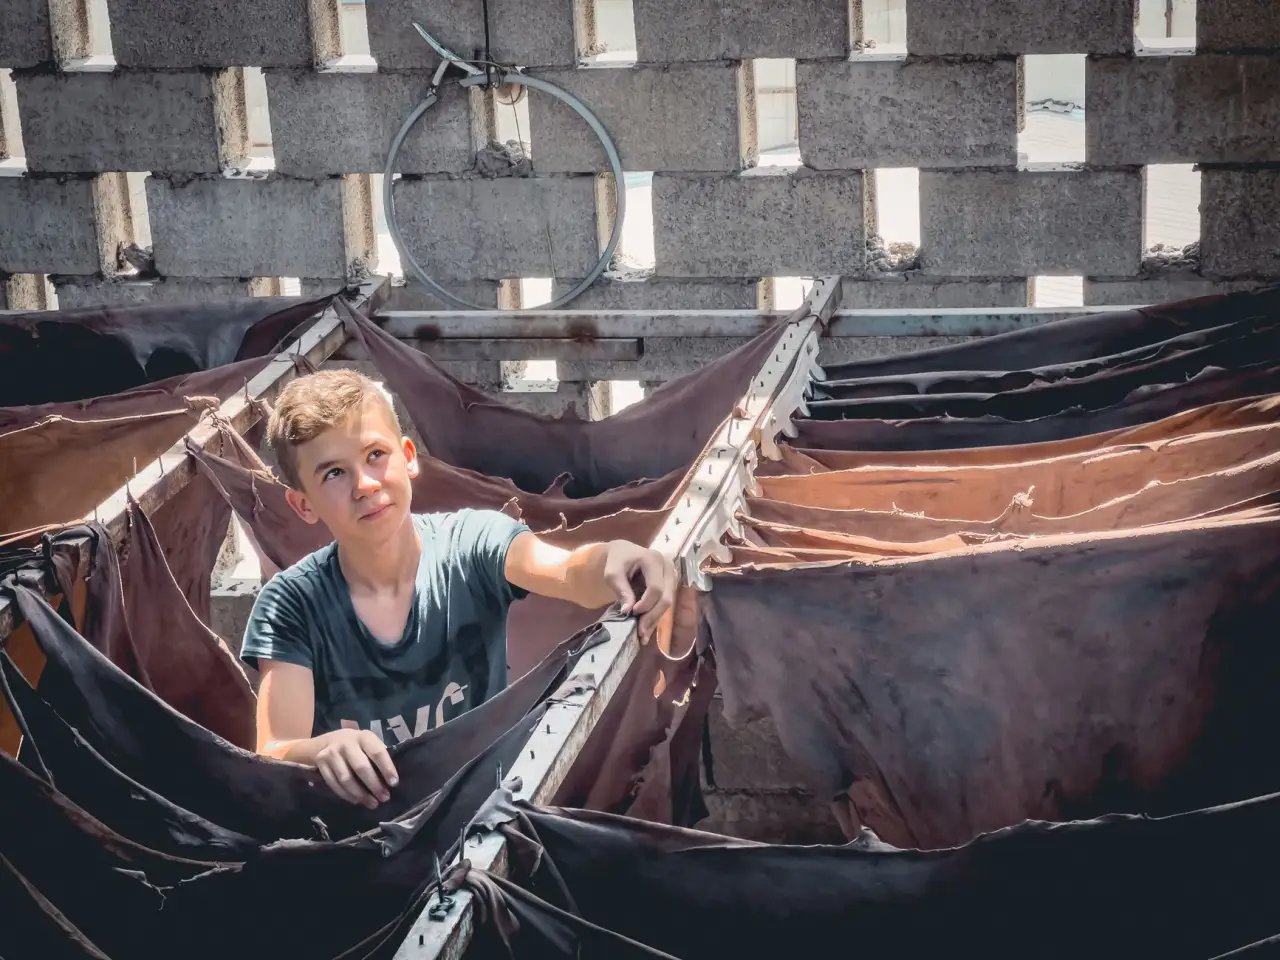
皮具制造的第一道分水岭在选料环节。以头层牛皮为例,按取皮部位可分为全粒面皮、修面皮、二层皮三大类,价格梯度可达1:0.6:0.3。全粒面皮保留了天然毛孔和生长纹,透气性与抗拉伸强度最优,适合高端商务箱包;修面皮经过轻度打磨,瑕疵少但透气性下降约30%,多用于快时尚女包。
我们给客户做皮具贸易报价时,会明确标注皮料的厚度公差——比如1.4mm±0.1mm与1.4mm±0.3mm,后者在铲皮工序的损耗率会高出8%左右,最终反映在成本上。
二、从裁断到成型:四道核心工序的工艺参数
皮具箱包的结构强度,七成取决于前段工序的精度控制。以下是我们车间执行的标准流程:
- 裁断排版:激光裁断机与液压裁断机配合使用。天然皮料需避开血筋、颈纹,排版利用率通常控制在75%-82%,超纤皮可提升至90%以上。
- 铲皮与折边:边缘厚度需铲至0.6-0.8mm,折边后涂边油,温度控制在65-75℃。温度过低会导致边油附着力不足,三个月后开裂概率增加40%。
- 台面胶粘:使用环保水性胶,涂胶后需晾置3-5分钟至指触不粘,再贴合加压。这道工序直接决定箱包在潮湿环境下的开胶风险。
- 车缝与加固:受力部位(提手根部、肩带扣)需回针2-3道,针距密度3.0-3.5mm。我们曾测试过,针距从4mm缩至3mm,缝合强度提升约22%。
三、数据对比:不同工艺路线的成本与品质差异
以一款常规通勤背包为例,对比两种生产方案:
- 方案A(标准工艺):头层修面皮+普通边油+单道车缝,出厂价约85元,正常使用周期12-18个月。
- 方案B(加强工艺):全粒面皮+高耐磨边油+受力位回针加固,出厂价约135元,使用周期可达3年以上。
差价50元,但终端售价差距往往在200-400元。这也是为什么越来越多做皮具贸易的客户,愿意为广州制造的工艺细节买单——透明化的成本结构,反而让议价更高效。
结语
皮具制品的品质不是靠某一台设备或某一道工序决定的,而是选材、裁断、铲皮、胶粘、车缝全链条的精度累积。广州市鹏高皮具有限公司深耕箱包生产与皮具贸易多年,欢迎来厂实地考察每一道工序的作业标准。选对工艺路线,比单纯比价更能守住利润与口碑。