广州皮具制造工艺升级观察:品质材料与精良工艺如何驱动箱包产品迭代
过去三年,广州皮具制造行业经历了一轮不太显眼却相当深刻的变化。从狮岭到花都,不少工厂的订单结构从"大而全"转向"精而专",客户对材料等级、缝制精度、五金耐用度的要求明显提高。作为长期扎根广州的皮具制造与皮具贸易从业者,我们观察到一个核心趋势:箱包产品的迭代不再是款式驱动,而是由品质材料与精良工艺双向拉动。这篇文章从工艺原理到落地方法,拆解这一轮升级的实际路径。
一、材料升级:从"能用"到"耐用的确定性"
箱包的使用寿命,很大程度上在选料阶段就已决定。以面料为例,同标称420D的牛津布,因纱线捻度、涂层厚度与底布密度不同,耐磨表现可相差30%以上。广州制造的优势在于供应链密集,工厂能快速拿到多批次样品做对比测试,而不是只看供应商的检测报告。
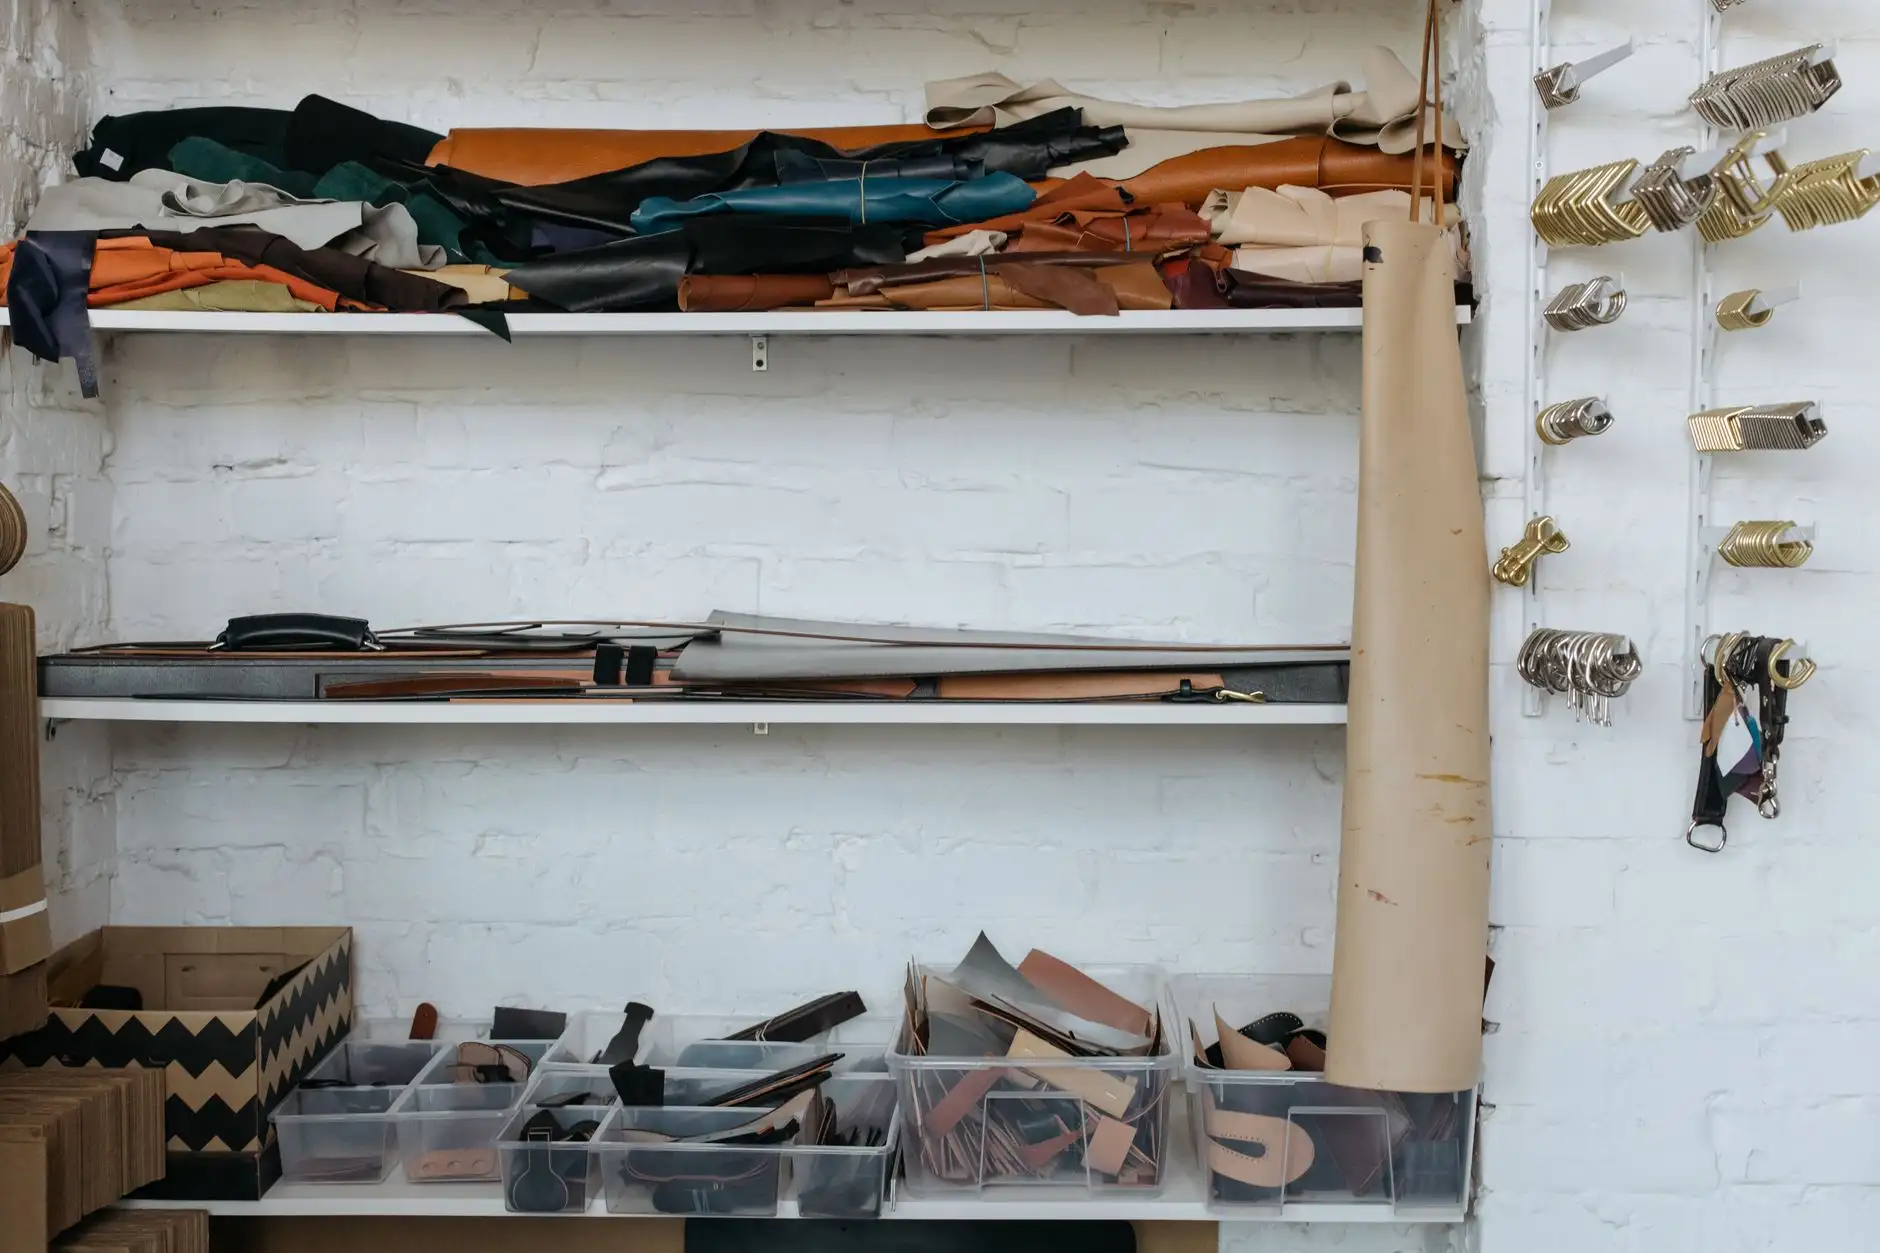
皮革类材料同样如此。头层牛皮的粒面完整度、鞣制工艺(植鞣或铬鞣)、厚度公差,直接影响裁剪损耗与成包后的挺括度。实操中建议建立材料入库三检机制:
- 厚度与克重抽检:每批次取5个点位测量,公差控制在±0.1mm以内
- 色牢度与耐摩擦测试:尤其针对深色面料,避免使用中掉色污染内衬
- 五金盐雾测试:拉链头、扣具做48小时中性盐雾试验,过滤易锈批次
这些动作看似基础,但能显著降低返工率。皮具贸易环节的客诉中,五金氧化和面料起毛长期占据前两位,材料端把关比售后补救划算得多。
二、工艺精进:缝制与结构决定产品上限
材料是下限,工艺才是上限。箱包的结构强度,关键在受力点的处理——提手根部、肩带连接处、拉链拐角,这三处是断裂高发区。精良工艺的做法是受力点双层加固+回针锁缝,针距控制在每英寸8-10针,过密会削弱材料强度,过疏则影响密封性。
缝纫设备的匹配也常被忽视。厚料(如植鞣革、多层复合面料)应使用同步送料平缝机,避免上下层错位;薄料与内衬则宜用细针细线,减少针孔扩张。广州不少中型工厂近两年更新了电脑平车与套结机,缝制一致性明显提升,这正是广州制造从人工经验向设备精度过渡的缩影。
结构设计上,内衬与外层的缩率匹配是另一处技术细节。面料与里布缩率不一致,成包后易起皱、变形。建议在打样阶段做水洗或热缩预处理,并记录缩率数据,形成工厂自己的工艺参数库。
三、数据对比:升级前后的真实差距
以一款通勤双肩包为例,对比常规工艺与升级工艺的实际表现(基于工厂内部测试与客诉统计,供参考):
- 材料端:面料耐磨次数由约8000转提升至15000转以上,五金盐雾合格率从82%提升至96%
- 工艺端:受力点加固后,提手拉脱测试承重由25kg提升至40kg,缝制返工率下降约18%
- 市场端:同款箱包客诉率下降约三成,复购与返单周期更稳定
这些数字说明,工艺升级不是成本负担,而是把售后成本前移到生产端。对于做皮具贸易的企业而言,稳定的品质数据本身就是谈判筹码。
品质材料与精良工艺的叠加,正在重塑广州皮具制造的产品逻辑:从拼价格转向拼确定性。对工厂来说,建立材料检测与工艺参数的可追溯体系,是这一轮迭代中最务实的抓手。广州市鹏高皮具有限公司持续在材料筛选与缝制工艺上打磨细节,也欢迎行业伙伴就箱包工艺与皮具贸易合作展开交流。