广州皮具制造工艺解析:从选材到成品的品质控制要点
一个皮包从原材料到成品出厂,中间要经过数十道工序。对采购商而言,真正的风险往往不在设计环节,而在制造过程中的品质波动。广州作为全国皮具产业链最密集的区域之一,聚集了大量从面料供应到五金配套的完整生态,但工厂之间的工艺水平差异同样显著。如何判断一家皮具制造企业是否具备稳定的品控能力,是采购决策中的核心问题。
选材环节:品质控制的起点
皮具的品质天花板在选材阶段就已基本确定。以头层牛皮为例,同一张皮的不同部位——背脊、腹部、颈肩——在纤维密度和延展性上差异明显,背脊部位的抗张强度通常比腹部高出30%以上。专业工厂会按部件用途进行分区裁切,而非整张统裁。PU合成革的选材则更考验经验:面层厚度、底布克重、剥离强度三项指标直接决定成品的使用寿命。广州制造体系中的成熟供应商通常能提供每批次的全项检测报告,但关键在于工厂是否建立了进料检验的标准化流程,而不是依赖供应商的“自说自话”。
裁断与缝制:精度决定一致性
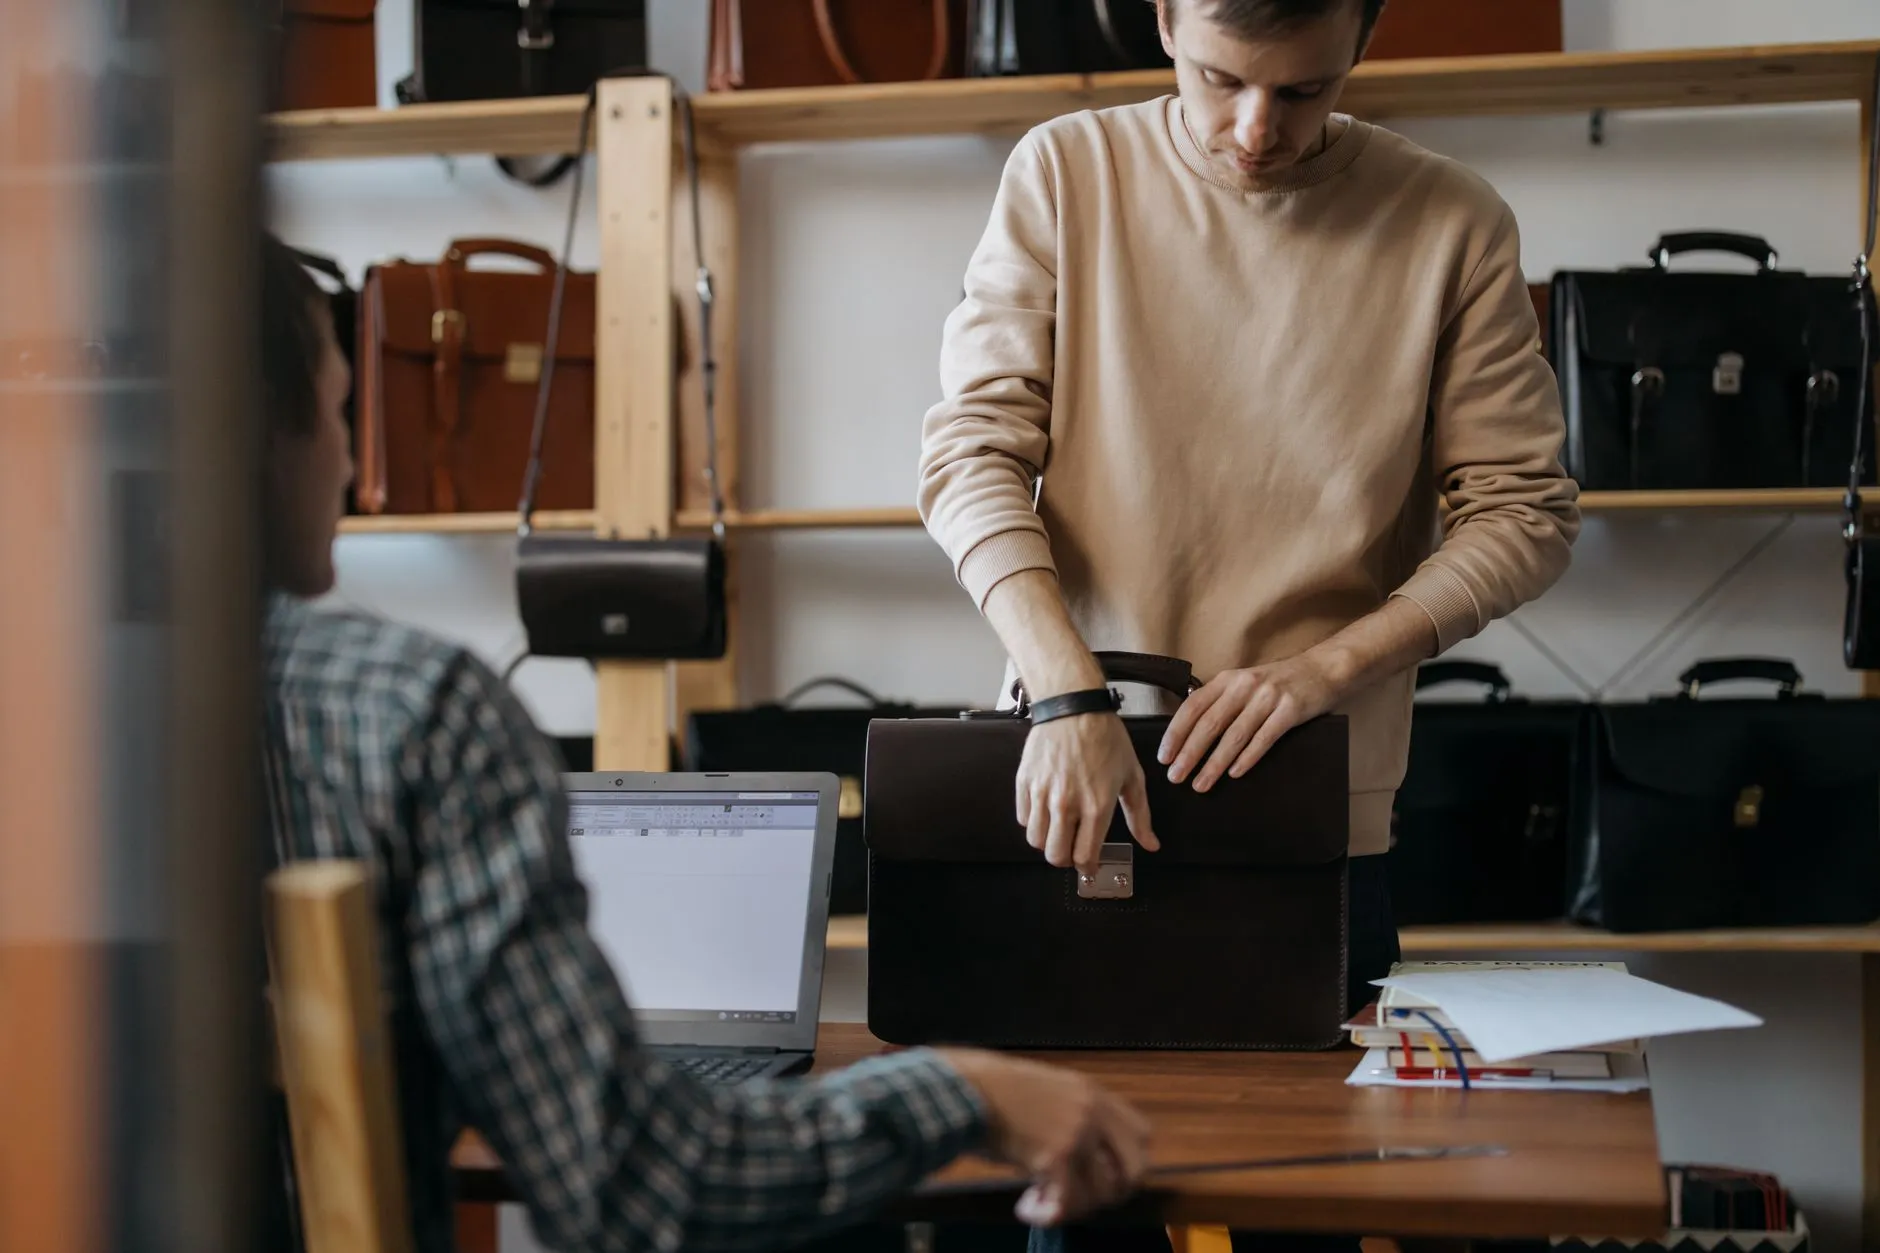
裁断环节的误差控制直接影响后续缝制的顺畅度。行业内的常见标准是裁片尺寸公差控制在±1mm以内,但对于高端箱包产品,这一标准往往收紧到±0.5mm。激光裁切和刀模裁切各有适用场景:前者适合小批量、复杂轮廓,后者在大批量生产中效率优势明显。缝制阶段的核心变量则更多——针距密度、缝线张力、边距均匀度,每一项都影响成品的结构强度。以箱包的手柄连接处为例,回针加固的针数不足或缝线选用不当,是后期脱线投诉的高频原因。
- 针距标准:一般箱包为每英寸8-10针,承重部位加密至10-12针
- 缝线选材:尼龙线强度高但延展性低,涤纶线综合性能更均衡
- 边距控制:靠模辅助可将边距偏差控制在0.3mm以内
成品检验与皮具贸易的衔接
成品检验不是最后一道“筛子”,而应该贯穿整个生产流程。来料检验、半成品巡检、成品全检三个节点的设置,能将品质问题的发现时间前移,降低返工成本。对于从事皮具贸易的采购方来说,理解工厂的检验节点设置比看最终验货报告更有意义——前者反映的是过程管理能力,后者只是结果。广州皮具产业带近年来的一个明显趋势是,越来越多中型工厂开始引入数字化品控系统,将每道工序的检验数据录入追溯平台,采购商可实时查看订单的生产品质状态。
从应用前景看,皮具制造正在经历从“经验驱动”向“数据驱动”的过渡。无论是面料物性数据库的建立,还是缝制参数的标准化输出,都在让品质控制变得更可量化、可复制。对于采购商而言,选择一家广州制造工厂时,不妨多问一句:你们的品控标准是写在纸上的,还是跑在系统里的?