广州皮具制造工艺升级观察:品质材料与精良工艺如何支撑品牌客户需求
广州作为国内皮具产业链最完整的地区之一,近年来在皮具制造环节的工艺升级尤为明显。从原材料筛选到成品组装,品牌客户对品质的要求正在倒逼工厂从"能做"转向"做好"。作为扎根广州的皮具制造与皮具贸易企业,鹏高皮具在日常生产中积累了一些观察,借此栏目与行业同仁分享。
材料端:品质起点决定成品上限
皮具制造的第一道分水岭在材料。以头层牛皮为例,同一张皮的不同部位(背脊、腹边、颈肩)在纤维密度和延展性上差异显著,裁切时的部位分配直接影响箱包成品的挺括度与耐用性。目前广州不少中高端工厂已引入皮料激光扫描排版,通过识别皮面瑕疵区域自动优化裁片布局,材料利用率可提升约8%—12%,同时减少因隐裂导致的返工。
辅料同样不可忽视。拉链的平拉强力、五金件的盐雾测试时长、里布的色牢度,这些参数在品牌客户的验货标准中往往有明确阈值。鹏高在服务皮具贸易客户时发现,欧美订单对五金件的耐腐蚀要求普遍高于国标,这要求工厂在供应商筛选阶段就建立检测档案,而非等到成品抽检才暴露问题。
工艺端:从裁断到成型的精度控制
广州制造的皮具之所以在交期与品质之间取得平衡,很大程度上依赖工序标准化。以一款常规通勤箱包为例,其核心工序可拆解为:
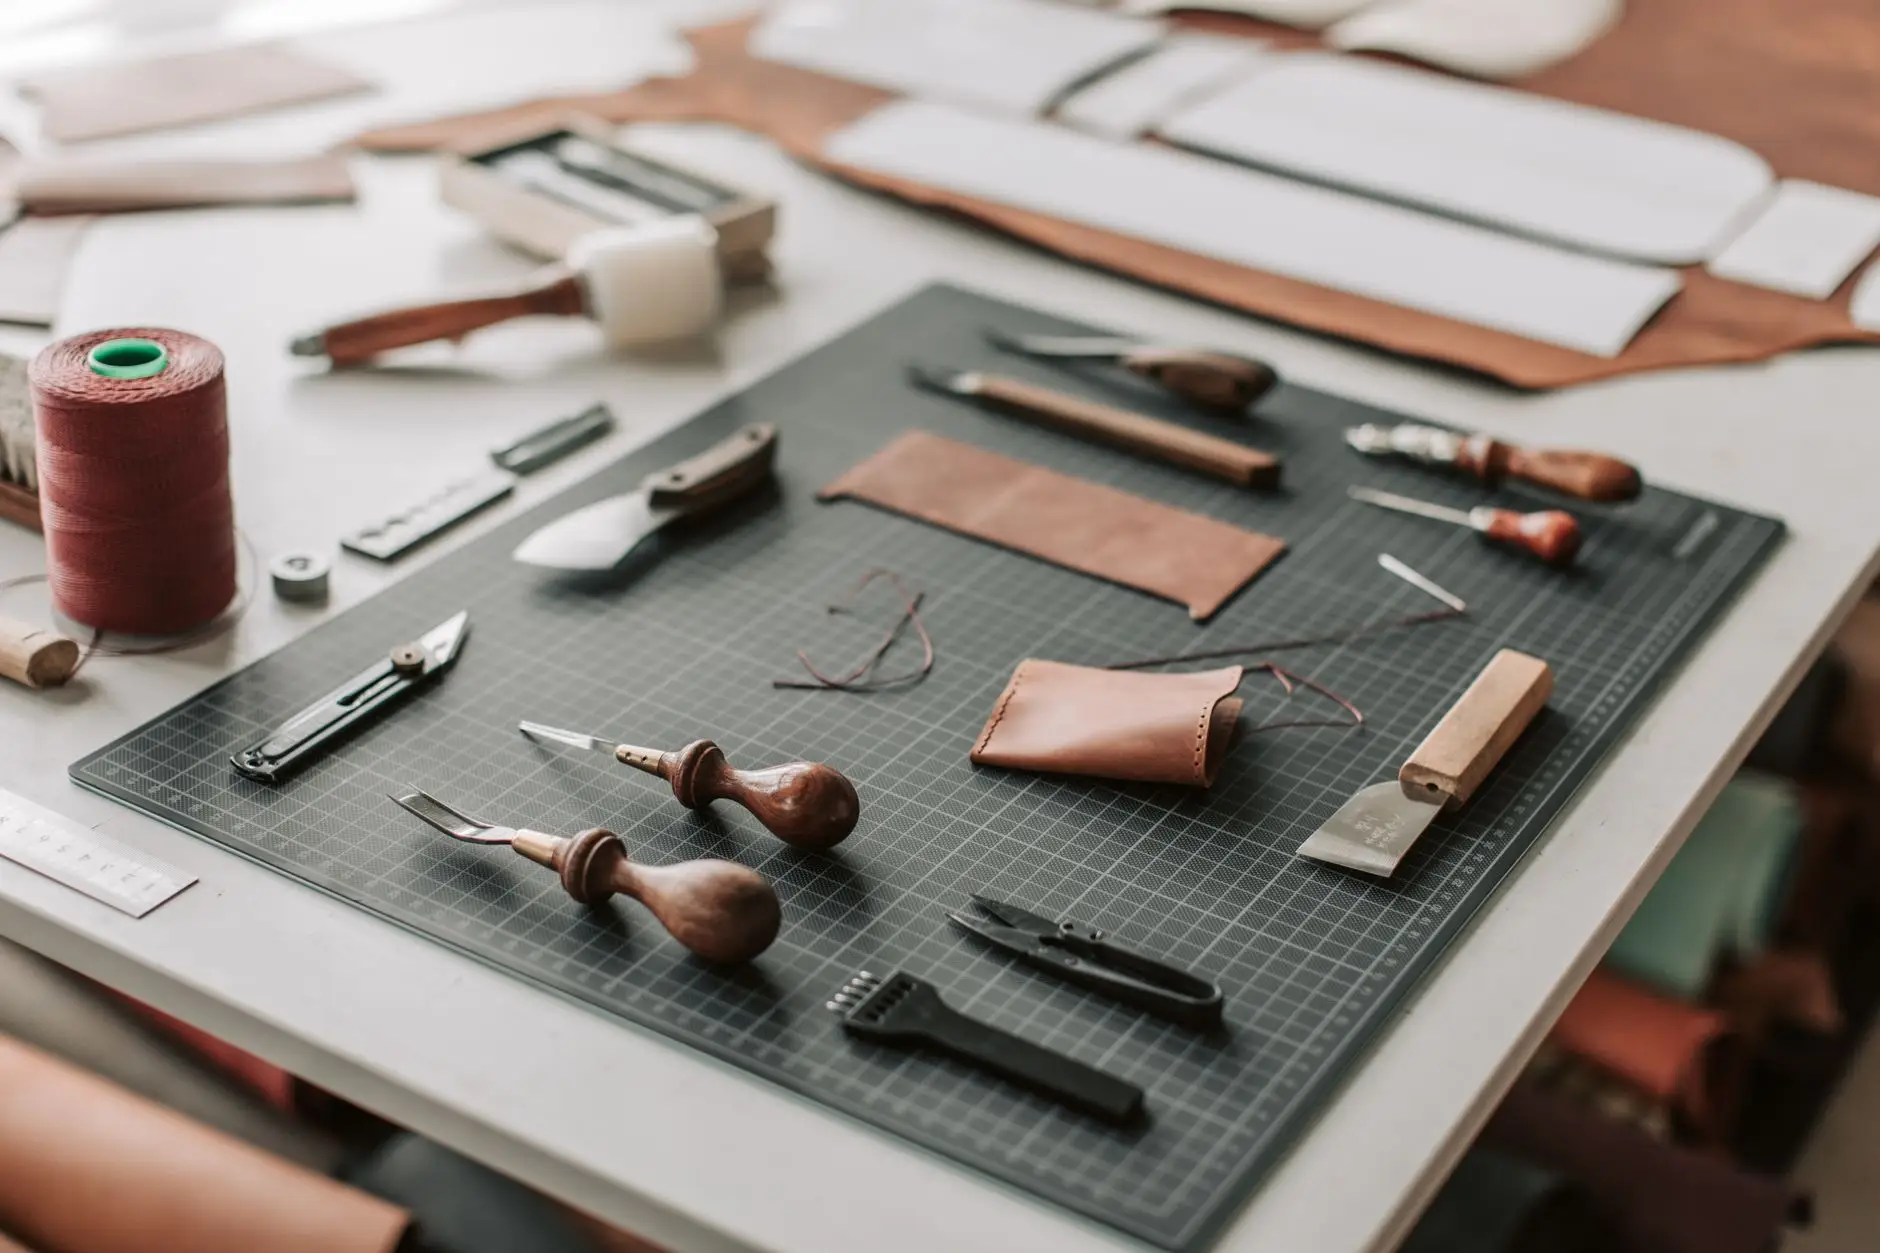
- 裁断——刀模精度控制在±0.5mm以内,皮料方向性需与纸格标注一致;
- 铲皮——边缘削薄厚度依部位调整,折边处通常铲至0.6—0.8mm,避免折角爆裂;
- 台面处理——边油需分2—3次薄涂,每次干燥后打磨,防止开裂脱落;
- 车缝——针距密度与线材张力匹配,转角处需降速走针以减少跳线。
这些细节看似基础,但批量生产中的一致性才是难点。部分工厂引入工序巡检看板,每两小时抽检关键尺寸并记录,将偏差控制在萌芽阶段,比成品终检更经济。
常见问题与应对参考
在实际沟通中,品牌客户常反馈几类问题:边油冬季变脆、浅色皮料仓储泛黄、五金件与皮面接触处磨损。对应的解决思路包括——选用低温韧性更好的边油配方;浅色皮料采用避光防潮仓储并控制先进先出;五金接触位增加隐形垫片或加宽折边。这些措施并不复杂,关键在于是否纳入常规工艺文件。
皮具贸易环节同样需要工艺认知支撑。报价时若不清楚铲皮道数、边油遍数对工时的影响,容易陷入低价接单、后期扯皮的循环。懂工艺的贸易团队,往往能在打样阶段就与工厂对齐标准,减少沟通成本。
广州皮具制造的竞争力,正从规模优势转向工艺沉淀。材料选得准、工序控得稳、问题预判得早,这三件事做到位,箱包产品才能稳定承接品牌客户的品质期待。鹏高皮具也将持续在制造与贸易两端打磨这些基本功。