从选材到成品:广州皮具生产企业品质管控体系的关键环节解析
一张皮料从进厂到变成合格的箱包成品,中间要经过多少道品质关卡?在广州白云、花都一带的皮具产业带里,不同工厂给出的答案往往相差悬殊。有的企业靠终检"堵漏",有的则把管控前移到原料端。作为扎根广州的皮具制造企业,鹏高皮具在实践中逐步建立起一套覆盖全流程的品质管控体系,这里结合行业经验做一些拆解。
原料端:选材标准决定成品上限
皮具的品质天花板,在裁床之前基本已经确定。真皮要看部位——背部和臀部的纤维紧密、延展性小,适合做受力面;腹部皮松软,通常用于次要部件。人造革则要关注底布克重、涂层附着力和耐折次数,行业内常用的耐折测试标准一般在常温下往复弯折2万次以上不出现明显裂纹。
五金件同样不能忽视。拉链的平拉强力、电镀层的盐雾测试时长,直接关系到箱包的使用寿命和售后率。广州本地供应链成熟,但供应商水平参差,建立稳定的来料检验(IQC)清单比单纯压价更有价值。
制程控制:把问题拦在工序之内
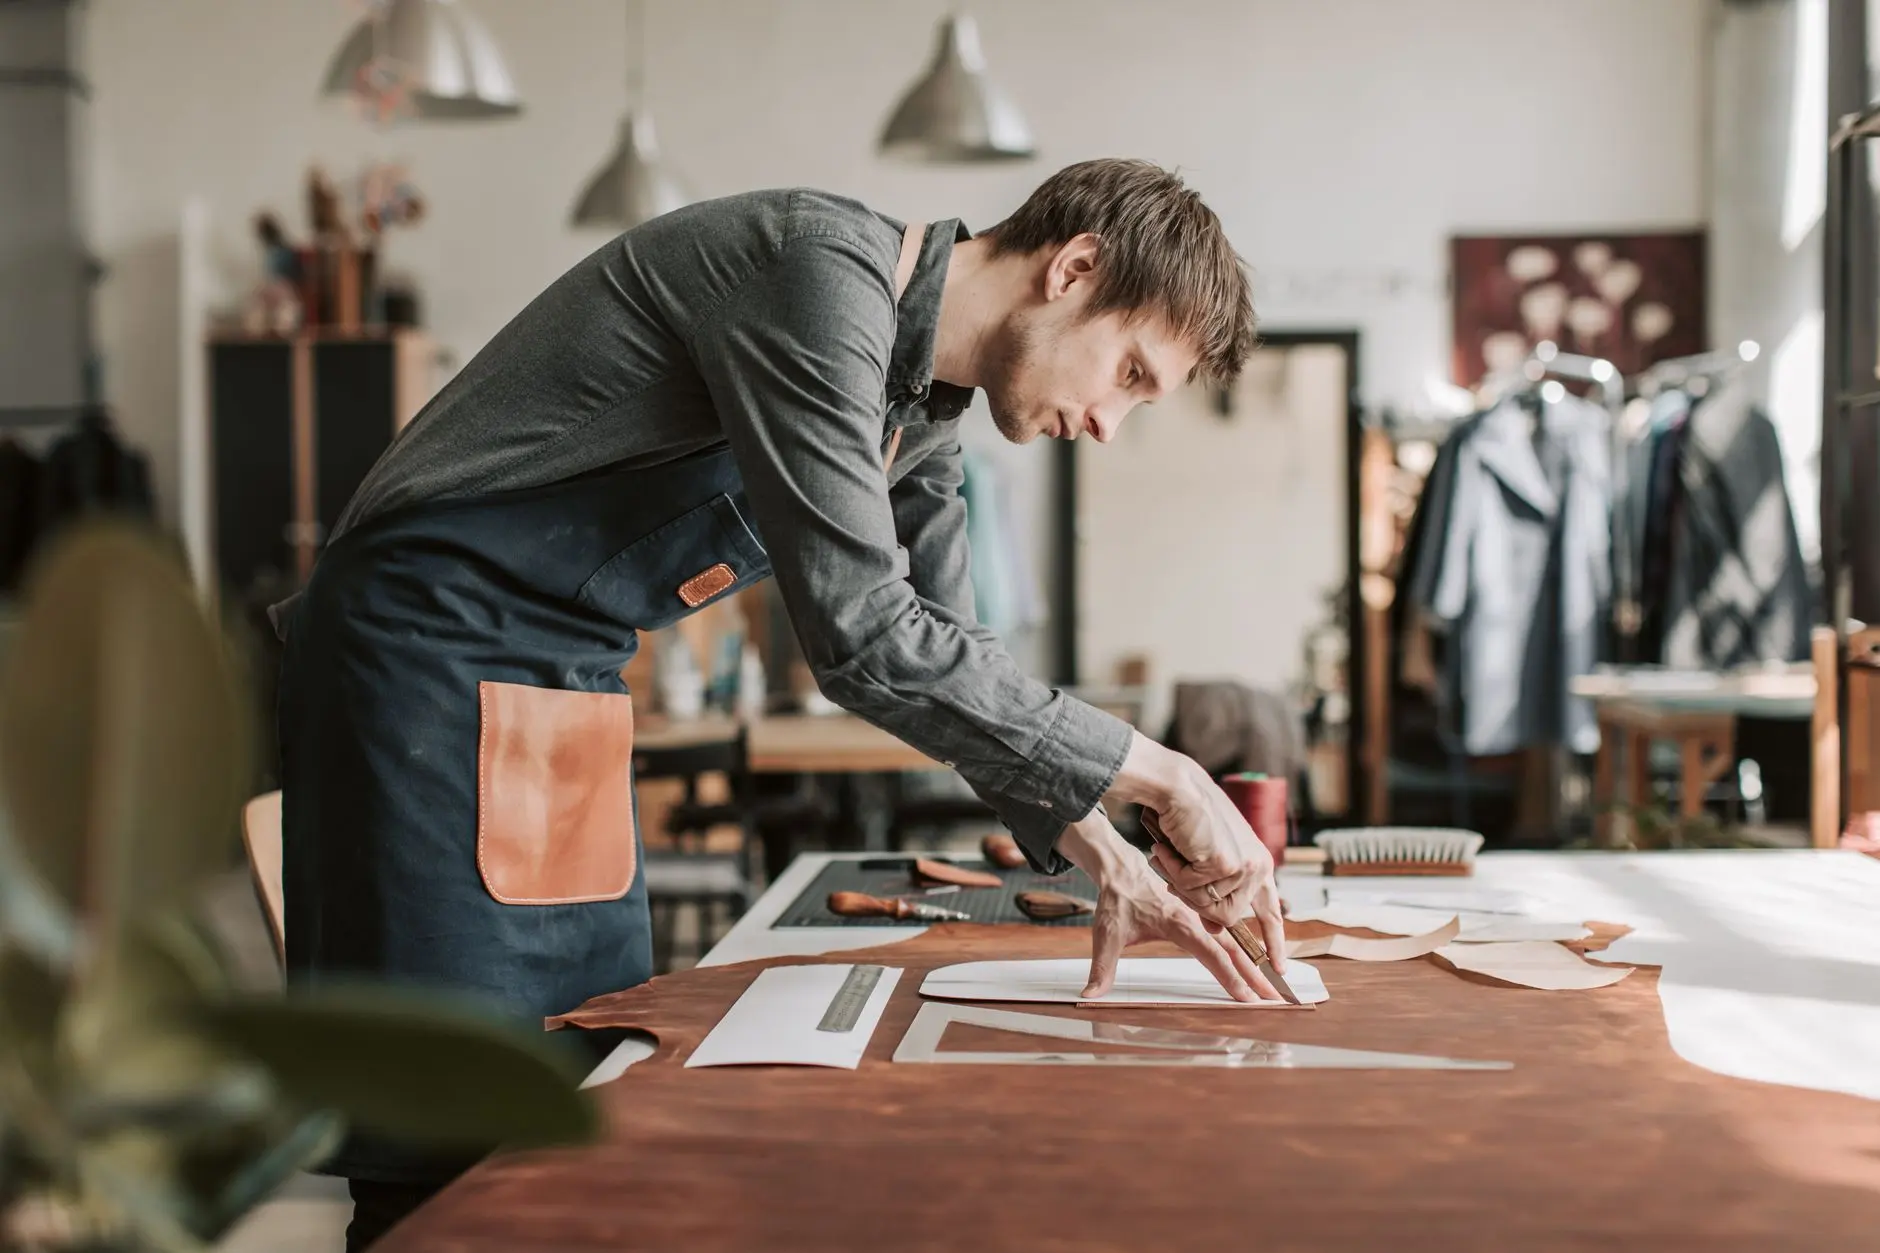
裁断、削皮、缝合、装配,每一道工序都有对应的质控点。以缝合为例,针距密度、线迹张力、起落针回针长度都会影响接缝强度。行业里常见的做法是设定首件确认制度:每批次开工前由组长核对首件,确认无误后再批量投产,避免整批返工。
削皮工序的厚度公差控制尤其考验工艺水平。削皮过薄会导致边缘强度不足,过厚则影响折边平整度。经验丰富的工厂会把公差控制在±0.1mm以内,并配备抽检记录。这类细节看似琐碎,却是广州制造口碑的底层支撑。
成品检验与可追溯机制
终检环节通常包括外观、尺寸、功能测试三部分。外观检查在标准光源箱下进行,避免色差误判;功能测试则涵盖拉链顺滑度、肩带承重、锁扣开合寿命等项目。更关键的是建立批次可追溯——从皮料批号到生产班组,一旦出现客诉能够快速定位原因。
- 来料检验:皮料色差、厚度、五金盐雾测试
- 过程巡检:针距、削皮公差、胶水涂布均匀度
- 成品抽检:按AQL标准执行,重点关注受力部位
这套体系对皮具贸易客户的意义在于交期与品质的稳定性。海外订单往往要求多批次一致性,没有制程数据支撑,仅靠肉眼把关很难长期维持。对于采购方而言,考察工厂时不妨直接询问其巡检记录表单和不良率统计方式,这比看样品间更能说明问题。
随着订单碎片化和交期压缩,箱包行业的品质管控正在向数字化过渡。部分广州工厂已开始用扫码记录工序流转,把质检数据沉淀为可分析的生产档案。对皮具制造企业来说,管控体系不是成本负担,而是承接中高端订单的入场券。